01

Forxa
Bruxe forxada cunha forma case neta para que a raíz do dente manteña un fluxo continuo do gran.


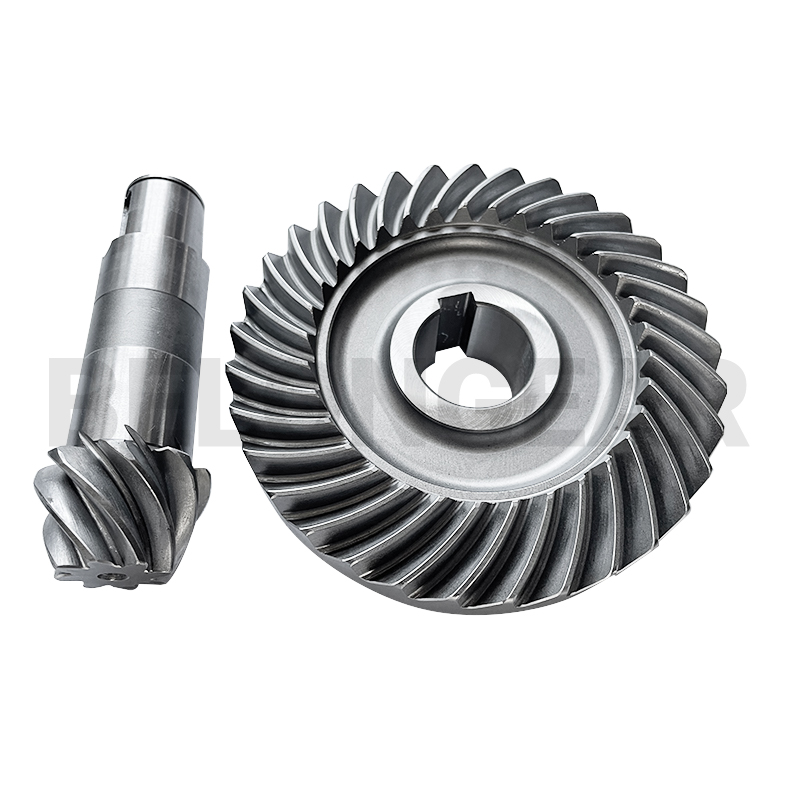
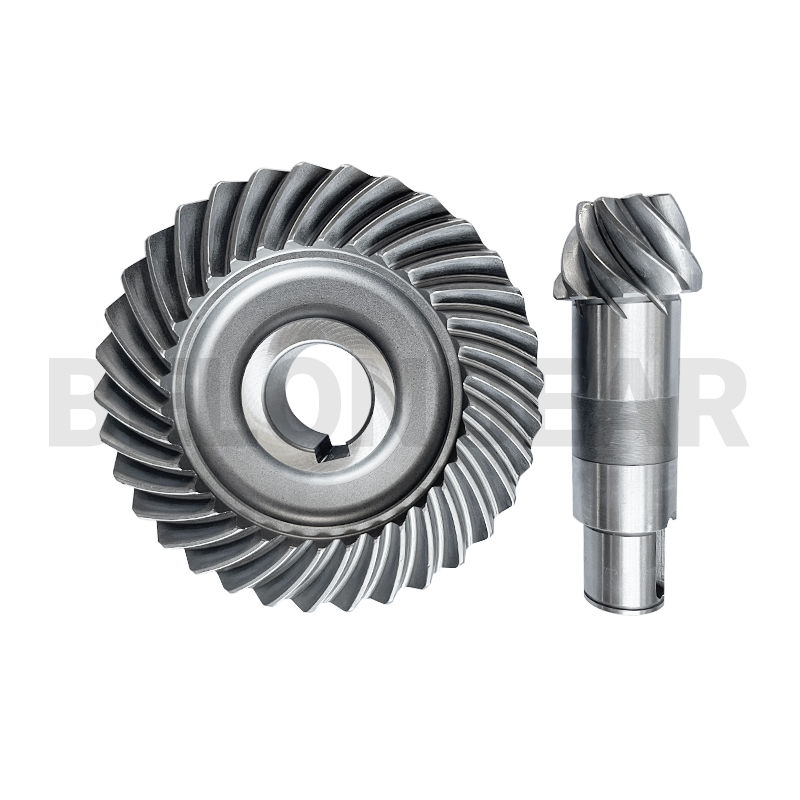

Un motor de engrenaxes cónicas helicoidais apila unha plataforma cónica en ángulo recto diante dunha redución helicoidal, de xeito que o par de engrenaxes cónicas define o nivel de ruído de fondo de toda a unidade. Estes conxuntos DIN 8 están solapados en pares coincidentes para manter esa plataforma silenciosa.
Unha engrenaxe cónica helicoidal defínese tanto polo acabado do seu dente como polas súas dimensións. O trazado decide a precisión, o ruído e o custo alcanzables, polo que se acorda antes de que se publique o debuxo en lugar de deixalo no taller.
| Ruta | Como se remata o dente | Escollido cando | Limitación |
|---|---|---|---|
| Gleason lambeouESTA PÁXINA | Os dentes córtanse, endurécense e logo lapéanse en pares coincidentes nunha lapeadora Gleason. O par fíxase xunto cun composto abrasivo, de xeito que o contacto se desenvolve en todo o dente en lugar de só onde o deixou o cortador. | Funcionamento silencioso a velocidade moderada; gran volume; a ruta clásica da automoción e dos motorredutores. | O lapeado corrixe o contacto, non a xeometría do dente cortado, polo que a precisión alcanzable establécese antes do endurecemento. |
| Terreno de Gleason | Despois do endurecemento, os flancos dos dentes retíranse nunha amoladora Gleason. A rectificación corrixe a distorsión que deixa o endurecemento, de xeito que o dente acabado se mantén dentro dunha tolerancia de perfil axustada en lugar de depender do solapado para salvar o contacto. | Maior velocidade, maior precisión e menos ruído que o lapeado; a ruta para as caixas de cambios que funcionan continuamente. | A moenda é un paso de acabado máis lento e custoso, polo que se escolle cando a precisión o xustifica. |
| Corte duro de Klingelnberg | Os dentes córtanse en bruto, son suaves, endurecidos e logo acabados mediante corte duro nunha máquina Klingelnberg. Cortar o dente endurecido evita unha operación de amolado por separado e mantén a superficie do dente libre de marcas de amolado. | Acabado duro onde o rectificado é difícil e para xeometría do sistema Klingelnberg. | O corte en bruto suave ten que saír da peza correcta, polo que o corte en bruto e o corte en bruto planifícanse como unha soa operación. |
Os valores seguintes proceden do debuxo para este artigo. Cando a páxina indica un material ou un grao de precisión, repítese aquí; todo o demais confírmase con vostede durante a revisión do debuxo en lugar de asumirse do catálogo.
| Elemento | Este produto | Como se confirma |
|---|---|---|
| Tipo de engrenaxe | Parella de piñón e engrenaxe cónica para un motor de engrenaxes cónicas helicoidais | Debuxo |
| Precisión | DIN 8 | Informe de precisión |
| Acabado | Dobrado como unha parella emparellada | Informe de mallado |
| Material | Aceiro de aliaxe por cementación segundo debuxo | Certificado de material |
| Deber | Motorredutores para transportadores e manipulación de materiais | Debuxo |
| Ámbito de subministración | Parella combinada, lista para montar | Informe de mallado |
Os pares de motoredutores cómpranse por volume, polo que os factores de custo son diferentes aos dunha substitución puntual.
O volume xustifica unha configuración de lapeado dedicada, que cambia o prezo unitario máis que calquera outro dato.
O orificio, o ombreiro e a distancia de montaxe deben repetirse dunha unidade a outra, ou cada montaxe require un axuste manual.
Unha banda axustada nunha tirada de produción significa coincidencia de pares, non só corte a tolerancia.
Canto máis silencioso sexa o requisito, máis tempo custará o lapeado e a inspección.
A maioría das queixas sobre unha fresa cónica helicoidal proveñen da montaxe en lugar de dos dentes. Estes son os tres puntos que un axustador ten que controlar na máquina.
O dente córtase, endurécese e logo se solapa contra o seu propio piñón. O solapado é o que desenvolve o contacto na cara, polo que o par acabado é igual en lugar de intercambiable.
Bruxe forxada cunha forma case neta para que a raíz do dente manteña un fluxo continuo do gran.

Torneado de orificio, caras e ombreiro de montaxe; estes convértense nas referencias a partir das cales se cortan e miden os dentes.

Dentes en espiral cortados nunha máquina Gleason ao cono de paso e á distancia de montaxe do debuxo.

Cementación, endurecemento e revenido ata a profundidade de carcasa e a dureza do núcleo especificadas.

Os diámetros de orificio e de localización son rectificados despois do endurecemento para que a engrenaxe rote fielmente aos seus puntos de referencia.

Chavetas, roscas e elementos perforados mecanizados segundo o debuxo.

O par está solapado cun composto abrasivo, que desenvolve contacto e provoca unha reacción.

Establecer o número de identificación e o número de quecemento marcados para que o par solapado permaneza unido durante o empaquetado.

Limpo, protexido contra a corrosión e embalado en caixa interior, cartón e caixa de madeira.
A ruta decide que comprobacións se aplican. Cada conxunto mídese no centro da engrenaxe e o par engrenase, e os resultados emítense coa mercadoría en lugar de gardarse internamente.

Diámetro, cara e distancia de montaxe contra o debuxo.Informe de dimensións

Propiedades químicas e mecánicas da barra en bruto.Certificado de material

Dureza superficial despois do tempero e revenido.Informe de tratamento térmico

Profundidade da caixa e microestrutura do dente.Informe de tratamento térmico

Rugosidade do flanco despois do lapeado, que produce ruído.Informe de rugosidade

Precisión do dente e desviación do dente no centro de medición de engrenaxes.Informe de precisión

Patrón de contacto e folgura no par montado.Informe de mallado
As engrenaxes cónicas en espiral escóllense para unha transmisión suave en ángulo recto a velocidades elevadas. Belon subministra engrenaxes para estas industrias.
 Comida e bebidas
 Construción
 Automatización
 Metalurxia
É a banda de precisión na que traballa o mercado de motoredutores: o suficientemente axustada para un funcionamento silencioso, alcanzable en volume con lapeado. As calidades máis axustadas custan máis do que adoita xustificar a vantaxe en canto ao ruído.
Desenvolve o patrón de contacto e establece un xogo no par. Non volve cortar o dente, polo que a xeometría de corte debe ser correcta antes do endurecemento.
O conxunto de engrenaxes é independente da disposición do eixe de saída; o par córtase segundo o debuxo e a interface do eixe permanece co construtor do motorreductor.
Mantendo a distancia de montaxe e declarando a folgura por par, comprobando despois o contacto en cada conxunto en lugar de tomar mostras.
Envía o debuxo ou o par desgastado xunto coa distancia de montaxe e a función. A ruta, o material e a precisión pódense confirmar co que realmente necesita a máquina.